
新闻资讯
新闻资讯
- 《中国压铸》杂志 给您拜年了!
- 真空压铸|不求真空度过高,只求工艺适配稳定
- 产学研交流|田新杰总经理、宋鸿武研究员莅临福沃真空考察
- 福沃科技首发多级真空系统,开启压铸真空新时代
- 2025上海压铸展 N2E15,我们不见不散
联系我们
手机:18661015816
电话:0510 85426899
邮箱:peter.zou@fortune-wuxi.com
地址:江苏省无锡市新吴区旺鸿路春明工业园19-3
行业新闻
真空压铸|不求真空度过高,只求工艺适配稳定
- 作者:fortune
- 发布时间:2026-10-26
- 点击:121次
很多压铸厂在使用真空系统时,都会陷入一个认知误区:真空度越高,铸件质量就一定越好,一味追求极限低 mbar 数值。实际上,真空压铸讲究适配,并不是真空度越高越好,匹配产品、模具、工艺窗口的稳定真空,才是最优选择。
真空压铸的核心价值是抽除型腔内部空气、涂料受热挥发烟气,减少铝液充填时的卷气,解决卷气型气孔缺陷。在合理区间内提升真空度,确实能够降低铸件气孔率,提升致密度,满足热处理、气密性检测、焊接等高要求。但盲目追求超高真空,反而会带来一系列负面问题:
1. 真空度过高,容易诱发金属液液面扰动、喷溅,产生氧化夹杂、冷隔、流痕缺陷。负压太强会拉扯铝液前沿,破坏平稳充型流态,原本想要解决气孔,却新增别的不良。
2. 对模具密封、阀组时序要求陡增。极限真空对分型面密封、管路密封、真空阀响应速度要求极高,密封件损耗更快,维护成本上升;一旦存在轻微漏气,真空数值波动大,工艺稳定性反而变差。
3. 能耗与设备负荷增加。持续极限抽真空,真空泵负载更高,能耗上升,同时对过滤芯、真空阀的损耗更快,缩短配件更换周期。 第四,不是所有产品都需要超高真空。普通非热处理、无气密性要求的压铸件,只需要适中真空度就可以把气孔控制在合格范围,过度投入高真空方案属于产能浪费。
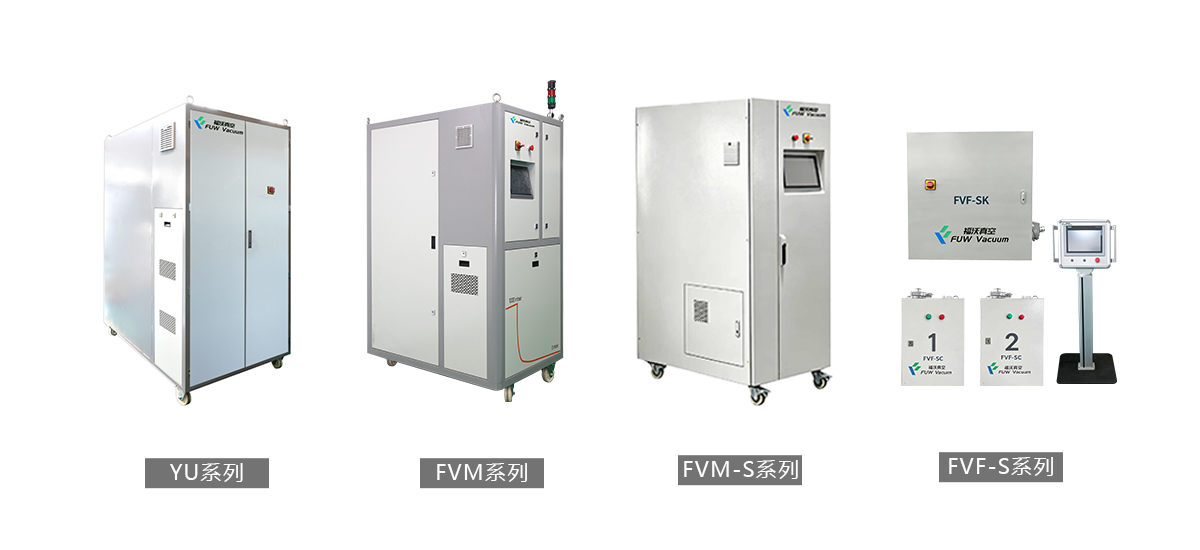
福沃真空系统支持真空实时控制,可根据产品需求设定真空压力:
l FVM、FVM-S一体式真空机:适配中小型压铸工况,面向常规结构件、一般气密性铸件生产;可设置适配的真空区间,兼顾铸件良率与生产成本。
l FVF-S分体式真空机:大抽气流量,适配中大型压铸、一体化大件以及有热处理、钎焊要求的高端铸件;采用模块化架构,通道灵活可调、即插即用,兼容新旧压铸产线,帮助客户节省项目投资。
l YU多级真空系统:搭载智能真空控制模块,可依据产品工艺需求设定目标真空;占地小,能耗低,真空性能优异。
高真空是手段,不是标准。浇排系统设计、真空开启关闭时序、模具密封、铝液除气工艺,和真空度同等重要。再好的真空主机,如果浇道、溢流排气结构不合理,即便抽到很高真空度,依然无法解决气孔缺陷。
总结:有热处理、气密性、钎焊要求的高端铸件,需要更高真空;普通铸件,匹配适中、稳定的真空参数即可。工艺方案优先看产品需求,按需设定真空目标,而不是一味追求极限真空。
福沃科技深耕真空压铸领域15年,坚持匠心智造、探索创新,可结合你的铸件结构、压铸吨位、检测标准,定制匹配的真空工艺方案,平衡铸件品质、良率与生产成本。
本文部分观点、资料整理自公开网络,仅作行业知识分享之用。若涉及版权问题,烦请联系我们及时处理。
- 上一篇:什么是铝合金真空压铸,和普通压铸有什么区别?
- 下一篇:没有了!
新闻资讯
-
2023-01-30
《中国压铸》杂志 给您拜年了!
-
2026-10-26
真空压铸|不求真空度过高,只求工艺适配稳定
-
2025-04-14
什么是铝合金真空压铸,和普通压铸有什么区别?
-
2025-03-20
有色铸国器 轻量开新局 | (2025年 7月上海)第8届有色合金及特种铸造技术国际论坛
-
2024-09-06
近三年来真空压铸行业的发展进程
-
2024-07-22
真空压铸


